POME
Le 20/08/2026
Tbien

EXPÉDITION LE JOUR MÊME ! En savoir +

Livraison à partir de 4,95 € • Offerte dès 250 €

Besoin d'aide* ? 03 23 25 06 50


classé dans : Acier et acier inoxydable
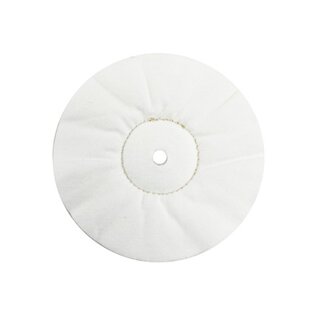
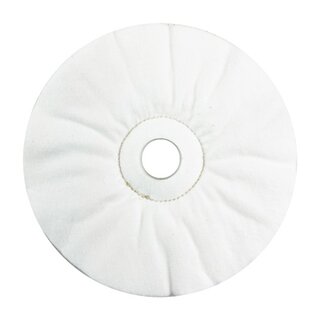
Disque à polir non cousu : un empilage de toile de coton cardé maintenu par une seule couture. Diamètres 150 et 200 mm, épaisseur 20 mm, alésages respectifs 12 et 32 mm. Pour métaux ferreux et non ferreux, aciers et inox.
La différence avec un disque cousu tient à la couture. Ici, une seule couture maintient l'empilage de toile : les couches restent libres sur presque toute leur hauteur. Le disque est donc plus souple qu'un modèle cousu et se destine au lustrage et à la finition. L'épaisseur de 20 mm se mesure au niveau de l'alésage, loin de la couture.
Le disque est fait de toile 100 % coton cardé, de dureté moyenne et d'aspect rêche, aux fibres courtes. Ce coton blanchi, rugueux au toucher, offre une souplesse moyenne et un travail régulier. Environ 45 couches de toile composent les 20 mm d'épaisseur.
Les deux diamètres partagent la même épaisseur de 20 mm et la même toile. Le Ø 150 mm est percé à 12 mm, le Ø 200 mm à 32 mm : le choix se fait d'abord selon l'arbre de la machine. À vitesse de rotation égale, le grand diamètre offre une vitesse périphérique plus élevée et une surface de travail plus étendue.
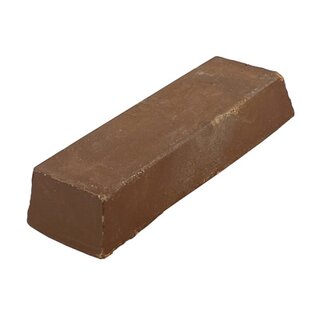
Côté matériaux, il travaille les aciers, l'inox ainsi que les métaux ferreux et non ferreux courants. Trois pâtes de notre gamme lui sont associées : la marron, polyvalente sur cuivreux et métaux ferreux, la blanche sur l'inox après pré-polissage, et la bleue qui donne la brillance finale.
Pour monter le disque sur un arbre plus fin, utilisez une bague de réduction adaptée.
Les fabricants d'outils de polissage recommandent une vitesse de coupe de 30 à 35 m/s sur l'inox, 30 à 45 m/s sur le laiton et 30 à 60 m/s sur l'aluminium. Pour l'inox, cela donne environ 3 800 à 4 500 tr/min avec le Ø 150 mm, et environ 2 900 à 3 300 tr/min avec le Ø 200 mm. Sur l'inox, la pièce ne doit pas dépasser 50 à 60 °C : au-delà, la surface risque de ternir de façon irréversible.
Moins tenu qu'un disque cousu en spirale, le non cousu s'écrase légèrement au contact et pénètre dans les recoins : c'est le disque des pièces à détails fins et des creux.
| Matière | Toile 100 % coton cardé, dureté moyenne |
| Nombre de couches | Environ 45 pour 20 mm |
| Formats | Ø 150 x 20 mm alésage 12 mm ; Ø 200 x 20 mm alésage 32 mm |
| Couture | Une seule |
| Pâtes conseillées | Marron, blanche, bleue |
| Matériaux | Métaux ferreux et non ferreux, aciers, inox |
Pour 30 à 60 m/s : environ 3 800 à 7 600 tr/min en Ø 150 mm, 2 900 à 5 700 tr/min en Ø 200 mm.
La bleue : c'est la pâte de notre gamme indiquée sur ce métal, en dernière étape.